グラファイトシートをサーマルインターフェースマテリアルとして適用するためのヒント
数ブラウズ:0 著者:サイトエディタ 公開された: 2026-09-15 起源:パワード


最適な熱性能を得るには、グラファイト シートを正しく適用する必要があります。このプロセスには、慎重な表面処理、適切な取り扱い、正確な切断、および慎重な塗布が必要です。グラファイト シートは、正しく使用すれば他の多くのシートよりも優れた機能を発揮する、柔軟で再利用可能なサーマル インターフェイス マテリアルです。たとえば、グラファイト シートは数百から 1000 W/mK 以上で面内に熱を伝導しますが、サーマル ペーストは 1 ~ 12 W/mK を管理します。この柔軟なグラファイト素材は凹凸のある表面に追従し、接触抵抗を低減します。グラファイト シートとサーマル ペーストの比較を理解すると、賢明な選択に役立ちます。材料特性からトラブルシューティングまでの各ステップを習得することで、信頼性の高い放熱を実現できます。
重要なポイント
グラファイトシート を貼り付ける前に、イソプロピルアルコールで両面を清掃してください。.
指に油が残ったり、静電気による損傷が生じたりしないように、シートの端だけを持ってください。
シートが破れないように、鋭利な刃物またはダイカットを使用してシートをカットします。
中心から端まで均等に押して、閉じ込められた気泡を取り除きます。
塗った後は、シワや端の浮きがないか確認し、全体をカバーしていることを確認してください。
シートを傷めずに再利用するには、隅からゆっくりと剥がしてください。
熱がその厚さを通って ある部分から別の部分に移動するようにシートを置きます。
グラファイトシートと他の TIM オプションの比較
グラファイトシートとは何ですか?
グラファイト シートは、六方格子に配置された圧縮された炭素原子から作られた薄い層状の材料です。 DASEN は、従業員 170 名と 10,000 平方メートルの作業場を擁する大手メーカーで、ISO9001 認証に基づいて合成グラファイト シートと天然グラファイト シートの両方を製造しています。これらのシートは、熱源とヒートシンクの間に位置し、熱伝達を改善するサーマルインターフェイスマテリアルとして機能します。
この材料の構造は、異方性導電率と呼ばれる独特の特性を生み出します。熱はシートの平面に沿って急速に流れますが、厚さ方向にはゆっくりと移動します。合成グラファイト シートの熱伝導率は面内で 1500 ~ 2000 W/(m·K) ですが、面内ではわずか 5 ~ 10 W/(m·K) です。この方向の動作は、取り付け中にシートの向きを正しくする必要があることを意味します。グラファイト シートとシリコン パッドの比較は、これが重要な理由を示しています。シリコン パッドは等方性伝導性を備え、熱を全方向に均一に拡散しますが、グラファイトは表面全体に水平に熱を拡散することに優れています。
財産 | グラファイトシート | シリコンサーマルパッド |
|---|---|---|
材料構成 | 層状炭素原子(六方格子) | 金属・セラミック粉末を充填したシリコーンゴム |
熱伝導率 | 600 ~ 1700 W/(m・K) 面内 | 0.8~8.0W/m・K |
厚さ | 25~100マイクロメートル | 通常は厚い |
柔軟性 | 高 – 複雑な形状に適合 | 低い – 不規則な表面への適応性が低い |
料金 | 製造工程により高価になる | 一般に費用対効果が高い |
最適な用途 | 急速な放熱が必要な高性能デバイス | 安定性とギャップ充填を必要とするコスト重視のアプリケーション |
適合性と圧縮性の利点
柔軟なグラファイト シートは、硬い代替品よりも凹凸のある表面によく適合します。シートを CPU または電源モジュールに押し付けると、接触する 2 つの表面間の微細な隙間を埋めるためにシートがわずかに変形します。この適合性により接触熱抵抗が減少し、熱がより効率的に界面を通過できるようになります。グラファイト シートとサーマル ペーストを比較すると、別の利点が明らかになります。ペーストは時間の経過とともに汲み出したり乾燥したりできるのに対し、固体シートは一貫した接触を維持します。
柔軟なグラファイトの圧縮性により、アセンブリの機械的公差にも対応できます。ヒートシンクがわずかに曲がっていたり、コンポーネントの高さが異なる場合、シートが圧縮されてその差を埋めます。 DASEN の年間 600 万平方メートルの生産能力は、一貫したシート品質を保証するため、設置するすべての部品にわたって均一な厚さと密度を信頼できます。この強力な熱伝導性と機械的柔軟性の組み合わせにより、グラファイト シートは、振動や熱膨張によってコンポーネントが移動するエレクトロニクスに最適です。
再利用性と使いやすさ
洗浄と再塗布が必要なサーマルペーストとは異なり、グラファイトシートは真の再利用性を提供します。パフォーマンスを損なうことなく、あるコンポーネントから損傷していないシートを取り外し、別のコンポーネントに再配置できます。この特性により、 グラファイト シートと他のサーマル インターフェイス材料の 比較は、頻繁にアセンブリを分解するプロトタイピングやテスト シナリオに有利になります。
剥がして貼るだけの設計なので、取り付けが簡単です。各シートには保護ライナーが付いており、静電気によるまとわりつきを避けるためにゆっくりと剥がしてください。次に、きれいな表面にシートを置き、ローラーまたは指で均等に圧力をかけて、閉じ込められた空気を取り除きます。 DASEN は、非導電特性を好む用途向けの補完製品としてシリコン サーマル パッドも提供しています。ただし、広い面積にわたって急速に放熱する必要がある高熱の用途では、柔軟なグラファイト シートが優れた結果をもたらします。アルミニウムより 25% 軽く、銅より 75% 軽いという軽量性により、優れた熱拡散能力を維持しながらシステム全体の重量を削減します。
申請前の準備
このを装着する前に サーマルインターフェイスマテリアル、表面と自分自身の両方を準備する必要があります。このステップにより、材料がどの程度うまく機能するかが決まります。準備をサボったり急いだりすると、熱伝達が低下し、無駄な労力が発生します。インストールに最適な条件を設定するには、次の手順に従ってください。適切な準備を行うと、シートが正しく貼り付けられ、熱がよく伝わります。今すぐ時間をかければ、後で作業をやり直す必要がなくなります。
表面の清掃
良好な熱接触を得るには、表面をきれいにする必要があります。この手順は必須です。表面に汚れ、ほこり、破片があると、接着力が損なわれ、材料に必要な熱性能が低下します。これらのビットは空気を閉じ込める小さな隙間を作ります。空気が熱を遮断します。コンポーネントからヒートシンクへの熱の移動を防ぎます。
イソプロピル アルコールと糸くずの出ないワイプを使用して掃除してください。ワイプに少量のアルコールを付けます。表面を一方向に拭きます。円を描くように拭かないでください。こうすることで、汚れを押しのけるのではなく、持ち上げて取り除くことができます。次に進む前に、表面を完全に乾燥させてください。アルコールがない場合は、清潔で乾いた布でも構いません。目標は、ほこりや跡が残っていない表面です。小さな指紋でも熱伝達を大幅に削減できます。 2 つの表面ができるだけ近くに接触するようにします。
取り扱い上の注意
柔軟なグラファイト素材は慎重な取り扱いが必要です。シートは静電気や指の脂に反応します。静電気は、冷却しようとしている敏感な電子部品に損傷を与える可能性があります。指の油は熱接触を妨げる膜を残します。シートは常に端を持ってください。中央部分に触れる必要がある場合は手袋を着用してください。
シートの準備ができたら、平らできれいな表面で作業してください。ざらざらした場所や汚れた場所には貼らないでください。これらは素材に傷を付けたり、汚れたりする可能性があります。柔軟なグラファイト構造は強力ですが、それでも損傷する可能性があります。傷や折り目があると、熱伝達が低下する弱点が生じます。シートを置く準備ができるまで、保護ライナーを貼ったままにしてください。このライナーは、準備中に素材からほこりや油が付着するのを防ぎます。
測定とドライフィッティング
グラファイトシートを貼る面積を測ります。正確なサイズを取得するには、定規またはノギスを使用してください。シートは熱源の表面全体を覆う必要があります。パーツとシートの間に隙間を残さないようにしてください。隙間があると接続部に空気が滞留します。必要に応じて、シートを領域より少し大きめにカットします。余分な部分は後でトリミングできます。
ライナーを外す前にドライフィットを行ってください。カットされていないシートを対象領域に置きます。形が正しく揃っていることを確認してください。部品や取り付け穴に必要な切り欠きに印を付けます。このステップにより、材料を無駄にする間違いを防ぐことができます。粘着剤のベタつきを気にせずにシートを移動できます。フィット感が良好であることを確認したら、切断と最終的な配置に進むことができます。ドライフィッティングに余分な時間を費やすことで、後で時間と材料を節約できます。
グラファイトシートの切断方法
適切な切削工具の選択
グラファイトシートを正確に 切断するには、適切なツールが必要です 。この材料は脆くて層状になっているため、特別な注意が必要です。ダイヤモンドワイヤーソー切断は、この作業に最適な方法です。シートを傷つけることなく、きれいで正確なエッジを実現します。ダイヤモンドコーティングされたワイヤーにより、狭い範囲の切断が可能です。つまり、材料の無駄が少なくなります。このプロセスでは水冷も使用されます。冷却により粉塵が抑制され、エッジの崩れが防止されます。このような脆い材料にとって、これは非常に重要です。より滑らかな仕上がりが得られます。切断後の余分な手順も少なくなります。
他の切断方法はうまく機能しません。情報筋によると、 グラファイトシートを加工する場合、従来の型抜きが機能する唯一の方法であるとのことです。この素材では、レーザー切断やナイフ切断はうまく機能しません。端をきれいにしたい場合は、標準的なナイフやハサミの使用は避けてください。これらのツールは破れたり脱落したりする可能性があります。間違ったツールを使用すると、柔軟なグラファイト構造が壊れてしまう可能性があります。 DASEN は毎年 600 万平方メートルのシートを製造しているため、品質は安定しています。ただし、そのパフォーマンスを維持するには、慎重にカットする必要があります。適切なツールは最終結果に大きな違いをもたらします。
正確な寸法にカットする
カットする前に面積を測定する必要があります。正確なサイズを取得するには、定規またはノギスを使用してください。保護ライナーにカットラインを明確にマークします。フリーハンドでカットしないでください。サプライヤーは、グラファイト シートの型抜きおよび成形サービスを提供しています。お客様の正確なニーズに合わせたカスタムのサイズや形状を作成できます。これは正確な寸法を取得する最良の方法です。裏面の接着や表面コーティングなどの追加のステップにより、最終的なサイズが決まります。シート注文時にこれらのサービスを依頼することもできます。
自分でシートをカットする場合は注意が必要です。小さな間違いが作品を台無しにする可能性があります。シートが熱源の表面全体を覆うようにしたい。ギャップがあると、サーマル インターフェイス マテリアルの性能が低下します。まっすぐに切るには鋭い刃とまっすぐな刃を使用してください。曲線的なカットの場合は、テンプレートを使用します。常に平らできれいな面でカットしてください。これにより、材料の動きが止まります。ダイカットマシンをお持ちであれば、それを使用することもできます。機械は毎回同じ正確なカットを提供します。これは大量生産にとって非常に重要です。
複雑な形状とカットアウトの作成
複雑な形状には慎重な計画が必要です。部品や取り付け穴などの切り抜きが必要な場合があります。このような形状にはダイカットが最適な方法です。このダイは、エッジを傷つけることなく、柔軟なグラファイトをきれいに切断します。デザインに合わせた正確な形状が得られます。サプライヤーは、特定のパターンに合わせてカスタム金型を作成できます。これにより、時間と労力が節約されます。
複雑な形状を手で切断する場合は、安定した手と鋭い刃が必要です。テンプレートを使用してカットをガイドします。破れないようにゆっくりと作業してください。情報源が言うように、ナイフによる切断はうまく機能しないことを覚えておいてください。エッジが粗かったり、形状が不均一になる場合があります。最良の結果を得るには、従来のダイカットを使用してください。これによりシートの強度が保たれます。また、層が分離するリスクも回避できます。柔軟なグラファイト素材は、正しくカットすると最大限の効果を発揮します。きれいなカットにより良好な熱接触が保証されます。シートが意図したとおりに機能することを信頼できます。
サーマルインターフェースマテリアルの塗布方法
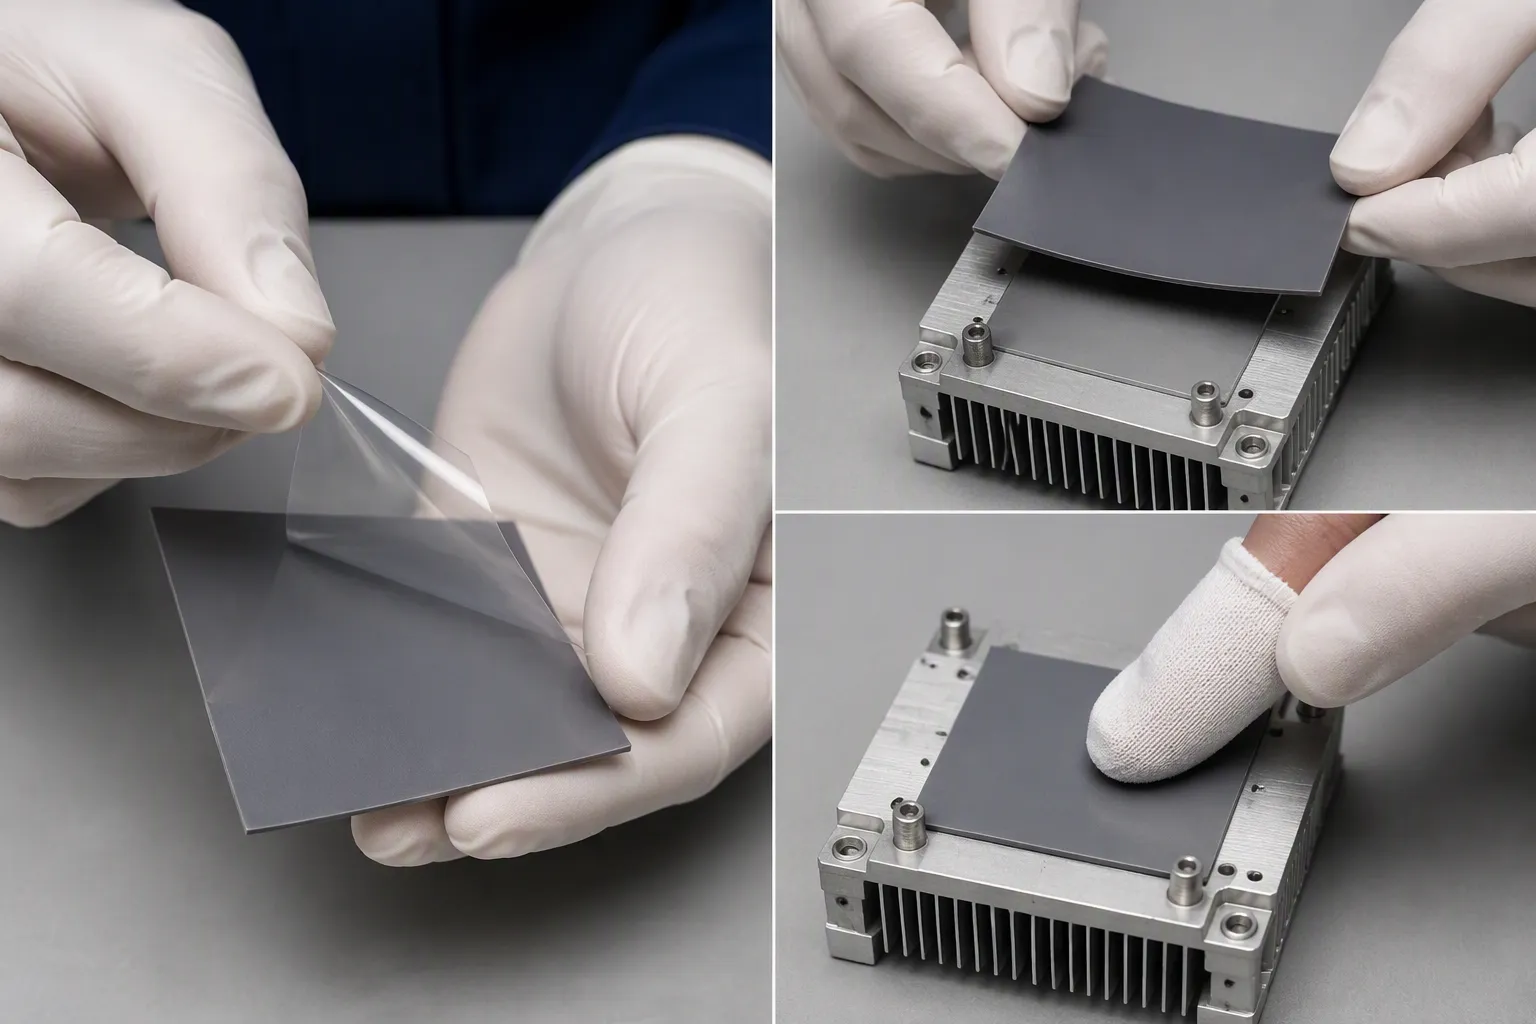
剥がして貼る手順
グラファイト シートの片面には保護ライナーが付いています。このライナーは、粘着性のある表面からほこりや油を防ぎます。ゆっくりと着実に引き抜いてください。急激に引っ張ると静電気が発生します。その静電気が空気中の塵を引き寄せます。それらのほこりはシートと熱源の間に残ります。小さな隙間を作り、熱の移動を防ぎます。
シートの端を持って剥がしてください。指には天然の油分が含まれています。これらの油は熱接触を低下させます。粘着面に触れる必要がある場合は、清潔な手袋を着用してください。平らで清潔な表面で作業してください。この表面には破片や粗い斑点があってはなりません。
ライナーを剥がす前に、シートの方向を確認してください。異方性導電性のため、このステップは重要です。この材料は積層されたグラフェン層でできています。各層の内部では、原子がしっかりと結合しています。熱はこの平面に沿って速く移動します。面内熱伝導率は最大 1800 W/mK に達します。層間では、弱いファンデルワールス力が構造を保持します。熱はこれらの弱い結合を通って移動する必要があります。これにより、面内の熱伝導率が大幅に低くなります。シートの厚さ方向を熱の経路に合わせる必要があります。熱はコンポーネントからシートの厚さを通ってヒートシンクに伝わる必要があります。
ライナーを完全に剥がす前に、きれいになった表面にシートを置きます。まず片方の端を揃えます。シートをゆっくりと表面全体に下げます。こうすることで、空気が下に溜まるのを防ぎます。シートが表面に触れるとすぐに貼りつきます。簡単に動かすことはできません。このステップではゆっくりと行ってください。
均等な圧力をかける
配置後は、シート全体を均等に押す必要があります。この圧力により、閉じ込められた空気が押し出されます。また、シートが表面の小さな凹凸にフィットするのにも役立ちます。小さなローラーまたは柔らかい布で覆われた指を使用してください。シートの中央から始めます。外側の端に向かって移動します。この動きにより、気泡が外側に押し出され、そこから抜け出すことができます。
あまり強く押しすぎないでください。力が強すぎると、柔軟なグラファイト構造が損傷する可能性があります。この材料は圧力がかかると潰れますが、それには限界があります。力が強すぎると層が押しつぶされる可能性があります。この粉砕により、平面を通る熱経路が減少します。力任せではなく、しっかりとした安定した圧力が必要です。
気泡によりホットスポットが発生します。これらのホットスポットは、サーマルインターフェイスマテリアルの機能を低下させます。泡は絶縁体のような働きをします。熱が界面を通過するのを防ぎます。小さな気泡でも温度が大幅に上昇する可能性があります。シートを斜めから見て作業を確認してください。表面で光が反射すると、泡が光沢のある点として表示されます。見つかった場合は、最も近い端に向かってそっと押してください。
材料の異方性の性質により、不良接触点を修正するために横方向の熱拡散に依存することはできません。熱は主に面内で移動します。部品とシートの間に気泡があると、熱が横に広がり気泡の周りを回ることができません。その場所に熱がこもります。適切な圧力を加えると、この問題は完全に停止します。
シートを所定の位置に固定する
グラファイトシートは一度貼り付けたら、所定の位置に留まらなければなりません。機器の振動や熱膨張により、時間の経過とともにシートが移動する可能性があります。移動したシートは熱源との接触を失います。すぐにパフォーマンスが低下します。シートをしっかりと保持するには機械的な方法が必要です。
最も簡単な方法は、ヒートシンク自体を使用する方法です。ヒートシンクを取り付けると、シートがコンポーネントに押し付けられます。このクランプ力により、すべてが所定の位置に保持されます。取り付けネジが均等に押し付けられていることを確認してください。クランプが不均一であると、シートの片側が圧迫され、もう一方の側が緩んだままになる可能性があります。
より大きなアセンブリの場合は、エンドシートの保護について検討してください。これらのシートはシートの弱い端をクランプします。使用中の横方向の動きを防ぎます。また、シートは取り扱いやメンテナンス中にシートを傷つけないように保護します。
真空吸着テーブルは、生産設定に別のオプションを提供します。これらのテーブルは、組み立て中にシートを平らに保持します。使用前に真空力を確認する必要があります。厚さ5mm、20cm×20cmのグラファイトシートでテストします。エッジカット中に滑りがないか確認してください。マルチゾーンの独立した空気圧バルブを備えたマシンにより、均一な吸引が可能になります。たとえば、8 ゾーン テーブルでは真空が表面全体に均等に広がります。グレードの高強度ハニカム構造を備えた吸着テーブルは、完全に均一な空気分布を実現します。強力で安定した吸引力により、作業中の動きを停止します。
用途によっては、追加の接着剤を使用すると効果的です。端に熱伝導性接着剤の薄い層を置くことができます。この接着剤は主な熱経路をブロックすることなくシートを保持します。しかし、この方法では再利用性が失われます。一度接着剤を使用してしまうと、シートをきれいに剥がすことはできません。
DASEN は、適合製品としてシリコン製サーマル パッドを提供しています。これらのパッドは、非導電性が必要な場所に適しています。また、凹凸のある表面の隙間も埋めます。ただし、柔軟なグラファイトのような高い熱伝導率はありません。必要なものに基づいて選択してください。
柔軟なグラファイトシートは、損傷しなければ再利用可能であることに注意してください。慎重に剥がすと、シートは後で使用できるように保存されます。角からゆっくり剥がします。取り外しの際に素材を曲げたり折ったりしないでください。フラットシーツは清潔で乾燥した場所に保管してください。
サーマル インターフェイス マテリアルは、 しっかりと保持されたときに最も効果を発揮します。時間をかけてシートが所定の位置に留まっていることを確認してください。組み立て後に持ち上げるための端を見てください。ヒートシンクが均等に押し付けられていることを確認します。これらのチェックには数秒かかりますが、後で問題を修正する時間を節約できます。さまざまなサーマルインターフェース素材がさまざまな取り付け状況に適合します。オプションを理解すると、各プロジェクトに適切な方法を選択するのに役立ちます。
よくあるアプリケーションの間違い
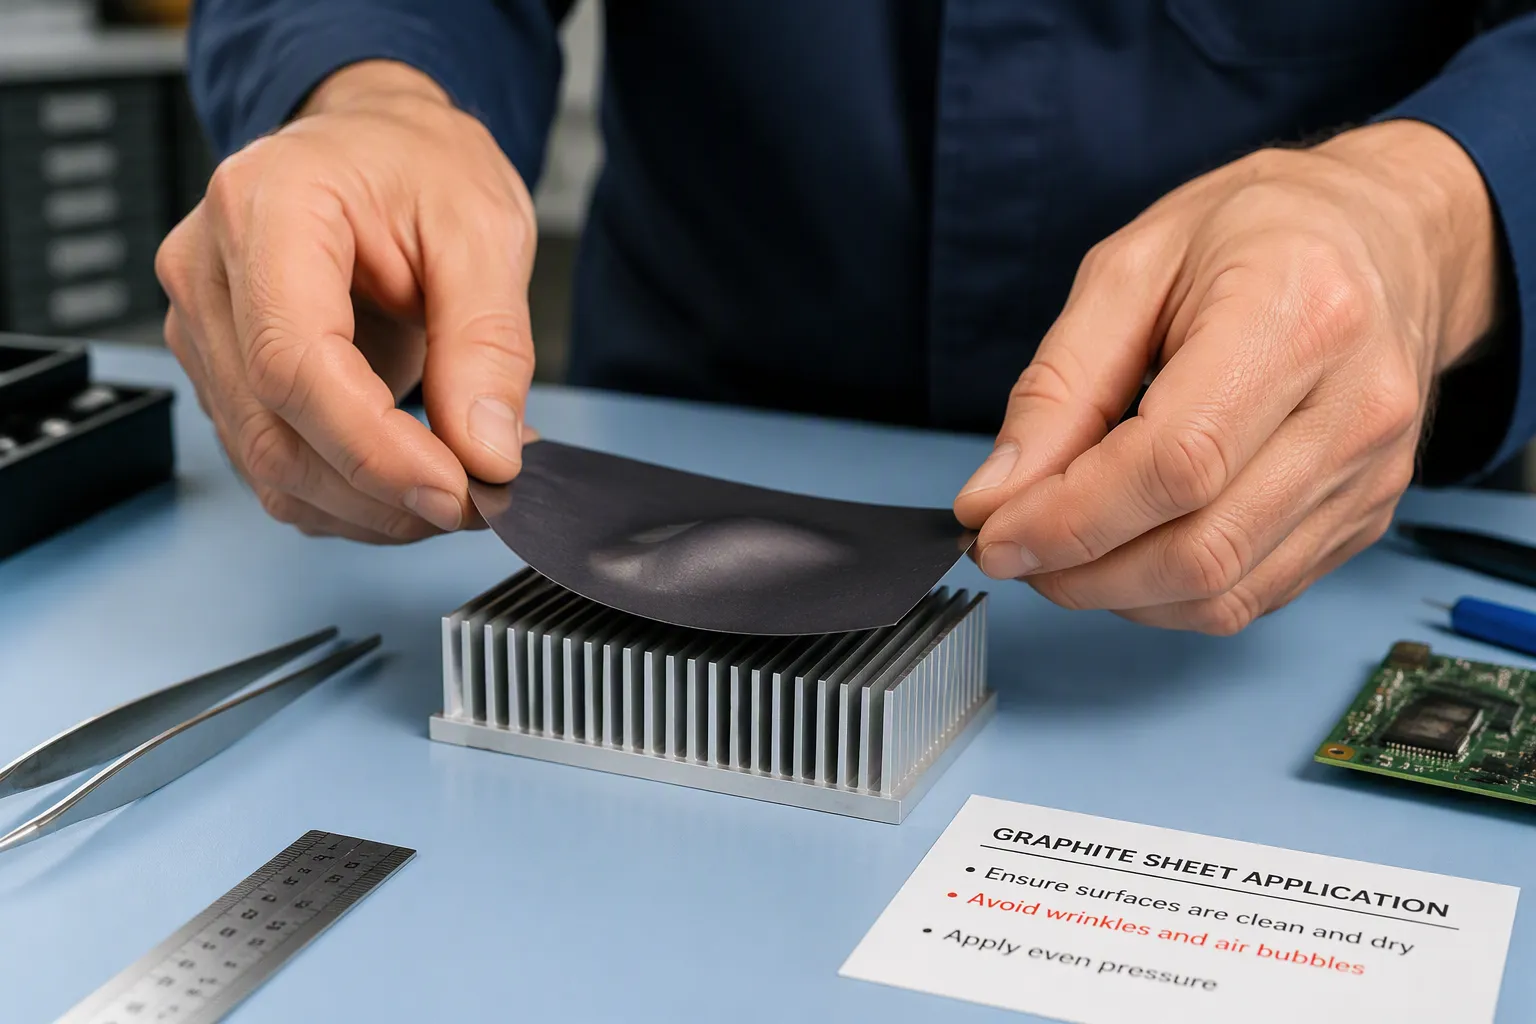
グラファイトシートを取り付ける際には、熟練した技術者でも間違いを犯します。これらの間違いは熱性能を低下させ、高価な材料を無駄にします。何が問題なのかを知ることは、これらの問題を回避するのに役立ちます。それぞれの間違いには明確な原因があり、簡単に修正できます。をマスターできます。 よくある失敗から学ぶことで、 申請プロセス
しわやしわ
シートを不用意に扱ったり、平らでない場所に置いたりすると、シワが発生します。しわが寄ったグラファイトシートは熱源との接触を失います。盛り上がった領域が素材の下に空気を閉じ込めます。この閉じ込められた空気は熱の流れを遮断する障壁を形成します。研究によると、しわによって材料構造に気泡が追加されることがわかっています。これらの気泡はフォノン散乱を増加させ、熱伝導率を直接低下させます。空隙が大きくなり、連続的な熱経路が遮断されます。
平らで清潔な表面で作業すると、しわを止めることができます。シートを曲げたり折り曲げたりせずに静かに置きます。保護ライナーを剥がすときは、ゆっくりと確実に剥がしてください。素早く引っ張ると、シートがカールしたり折り畳まれたりすることがあります。配置中にシートを平らに保つために、シートの反対側の角を持ちます。 1 回のスムーズな動作でターゲット表面に降ろします。一方の端が他方の端より先に接触しないようにしてください。この不均一な接触によってしわが生じ、後で取り除くのが困難になります。
生産施設では、加工中にシートに張力を加えることでしわを防ぎます。このエフェクトはワークベンチでコピーできます。シートを指の間でゆっくりと引っ張り、位置を決めます。このわずかな張力によって素材が平らに保たれ、折り目が形成されるのを防ぎます。配置後にシワができた場合は、指で伸ばそうとしないでください。圧力により層状構造が損傷する可能性があります。シートを慎重に剥がし、新しいシートからやり直してください。
閉じ込められた気泡
気泡は サーマルインターフェースマテリアルの絶縁体として機能します。熱がコンポーネントとヒートシンクの間の隙間を通過するのを防ぎます。小さな気泡でも動作温度が大幅に上昇する可能性があります。グラファイトの異方性は、熱が気泡の周りを横に広がることができないことを意味します。熱はその場所に閉じ込められたままとなり、敏感な電子機器に害を及ぼすホットゾーンが形成されます。
シートを不均一に押し付けたり、表面にゴミが付着したりすると、気泡が発生します。簡単な工具で取り除くことができます。クレジット カードなどの平らで硬い物体を用意します。シートを傷つけないように、糸くずの出ない柔らかい布で包みます。シートの中央から端に向かってカードを外側に押し込みます。移動中にしっかりと安定した圧力を加えます。この動きにより、閉じ込められた空気がシートの側面から押し出されます。
ゆっくりと丁寧に表面全体を作業してください。ローアングルからシートを見て進捗状況を確認します。表面で光が反射すると、泡が光沢のある点として表示されます。これらのスポットをカードで優しく押し出します。力を入れすぎないでください。力を入れすぎるとグラファイト層が潰れ、面内導電率が低下する可能性があります。表面がきれいであれば、ほとんどの気泡はそもそも発生しません。貼り付ける前に、コンポーネントとヒートシンクの両方をイソプロピル アルコールで拭きます。
引き裂きまたは脱落
黒鉛は層状の結晶構造を持っています。切削工具が横方向に力を加えると、層間の結合力を超えます。層が滑り落ちて引き裂かれ、粉末の脱落やエッジの亀裂が発生します。この損傷によりシートが傷つき、作業エリアが汚れます。破れたシートを補修することはできません。損傷した領域には熱伝達が失われる弱点が生じます。傷んだ部分は捨てて、新しいものを使用してください。
道具の鋭さは涙を止めるのに重要な役割を果たします。鈍い刃はグラファイト繊維を切断するのではなく、引き裂きます。この引き裂きにより、切断端に沿った欠けが発生します。ブレードを頻繁にチェックし、磨耗したインサートはすぐに交換してください。工具の形状も重要です。 0.5mm程度の薄いシートの場合は、鋭利な30度の刃を使用してください。この角度により切断抵抗が軽減され、引き裂きが止まります。 3 mm を超える厚いシートの場合は、45 度または 60 度の剛性ブレードが表面のゆがみや破損を防ぎます。
3mmを超える高密度シートには特別な設備が必要です。ストローク 8 mm の空気圧振動ナイフにより、必要な振幅と貫通力が得られます。このツールは、切断中の座屈やエッジのブレークアウトを防ぎます。バッチカット時、カットラインによる真空吸引ロスにより材料の振動やバリが発生します。フィルムカバー方式を採用した高出力マルチゾーン真空システムが素材を保持し、破れを防ぎます。
12 マイクロメートルもの薄い熱分解グラファイト シートには、切断中に引き裂きや変形を防ぐ適切な裏当てやサポートが必要です。
柔軟なグラファイト素材は慎重な取り扱いが必要です。シートは常に角を持たずに端を持って持ち上げてください。角は自重で簡単に破れてしまいます。シーツは清潔で乾燥した場所に平らに保管してください。重いものを上に積み重ねないでください。圧力により材料が変形し、弱い部分が生じる可能性があります。シートをカットするときは、鋭利な刃とまっすぐな刃を使用してください。前後に鋸で切るのではなく、一度の滑らかな動きで切断します。このきれいなカットにより、エッジの強度が維持され、脱落が防止されます。
あなたの手にはうまく機能するサンプルでも、生産では失敗する可能性があることに注意してください。手作業でサンプルを配置すると、アセンブリの問題が隠れます。実際の問題が不均一な組み立て圧力または位置合わせ不良である場合、材料に欠陥があるように見えます。常に一貫した結果が得られるように、プロセスを慎重に制御します。
サーマルインターフェースマテリアルの塗布後のチェック
グラファイトシートが所定の位置に配置されたら、作業は完了しません。アセンブリを閉じる前に設定を確認する必要があります。簡単に確認できるので、後ですべてを分解する必要がなくなります。これらのチェックにより、 サーマル インターフェイス マテリアルが 適切に機能するかどうかが確認されます。
適切な接触と平坦度の確認
まずはインストールされたシートを見てください。素材と表面の間に気泡やシワ、隙間がないか確認してください。低角度でシートから反射する光は、これらの問題を明確に示します。表面に指をそっと滑らせて、盛り上がった斑点や凹凸のある部分を探します。シートは表面全体にわたって滑らかで均一な感触でなければなりません。
端をよく見てください。エッジが盛り上がっている場合は、接着力が低下しているか、セットアップ中の圧力が不均一であることを意味します。布で軽く押さえてください。端が持ち上がることが続く場合は、シートを取り外し、より均一な圧力で元に戻す必要がある場合があります。ポジションの移動も重要です。シートは片側にずれることなく、熱源の表面全体を覆う必要があります。
シートを観察して、フィルムと表面の間に気泡、しわ、または隙間を見つけます。
問題が見つかった場合は、シートを注意深く持ち上げて移動し、適切な接着と位置合わせを行ってください。
テストツールを使用して熱性能を測定し、それが期待される数値を満たしていることを確認します。
時々粘着力をチェックして、シートがしっかりと固定されていることを確認してください。
パフォーマンス低下のトラブルシューティング
セットアップが正しく行われているように見えても、本当の原因を見つけるために、これらのチェックを実行してください。まずは材料グレードから始めます。熱伝導率、厚さ、プロジェクト出力、およびスペース制限の不一致により、多くの障害が発生します。グラファイト シートはアプリケーションのニーズに適合する必要があります。 システム がまだ熱くなることがあります。
次に、熱経路の設計を見てみましょう。シートはホットスポットから金属ハウジングに接続されましたか?その経路に切れ目があると、熱の流出が阻止されます。取り付け後に隙間や浮き、位置ずれがないか確認してください。境界条件についても考えてみましょう。内部の空気の流れとシェルの温度により、この領域が冷却される可能性がありますか?金属面は正しく接続されていますか?
表面の汚れは性能低下の原因となることがよくあります。掃除の手順に戻ります。指の脂やホコリがシートの下に溜まると、熱の流れが妨げられます。塗布圧力も重要です。不均一な圧力により、断熱材のように機能するエアポケットが残ります。最後に方向を確認します。柔軟なグラファイトの異方性特性は、熱が主に面内で移動することを意味します。シートを横向きに置くと、熱が厚みを通ってヒートシンクに到達することができなくなります。
取り外しと交換
柔軟なグラファイトシートは損傷しなければ再利用できます。パフォーマンスを損なうことなく、取り外したり戻したりすることができます。大切なのは丁寧なテクニックです。シートをまっすぐに揃えて引っ張りながら、隅からゆっくりと剥がしてください。取り外しの際に素材を曲げたり折ったりしないでください。曲げると層間剥離が発生し、層がばらばらになってシートが破損します。
大きなシートの場合は少なくとも 2 人で作業してください。シートの長さが 15 フィートを超える場合は、3 人以上で作業するのが最適です。指の油が表面につかないように手袋を着用してください。コンクリートなどの粗い表面でシートを曲げたり、しわを寄せたり、引っ掻いたり、引きずったりしないでください。取り外しの際はエッジプロテクターを保管しておいてください。シートを再度取り付ける場合は、元に戻す必要があります。
剥がす際にシートが破れた場合は捨ててください。破損した部分を修理しようとしないでください。裂け目により、熱伝達が失われる弱い部分が生じます。取り外したシートは、清潔で乾燥した場所に平らに保管してください。元に戻す前に、接着面にゴミがないか確認してください。きれいな表面は、サーマル インターフェイス マテリアルの二度目の接着に役立ちます。
グラファイトシートの貼り方をマスターするには、5 つの意図的なアクションが必要です。イソプロピルアルコールを使用して表面を注意深く準備します。油や静電気による損傷を避けるため、シートは端を持って扱ってください。ダイカットまたは鋭い刃を使用して正確にカットします。中心から外側に向かって均等に圧力を加えます。最終アセンブリに気泡やエッジの浮きがないか検査します。
両方の接触面を徹底的に洗浄します。
ライナーを取り外す前に、寸法を測ってドライフィットしてください。
破れを防ぐために適切な工具を使用して切断してください。
均等に押して、閉じ込められた空気を取り除きます。
取り付け後に平面度およびエッジ接触を確認してください。
このサーマル インターフェイス マテリアルは、面内で 1500 ~ 2000 W/m·K の優れた熱伝導率を実現し、凹凸のある表面に適合し、損傷しない限り再利用可能です。 -40°C から 120°C まで劣化することなく確実に動作します。自分の準備と細部への注意を信頼してください。 DASEN は、さまざまな熱管理ソリューション向けに合成および天然グラファイト シートとシリコン パッドを提供しています。特定のアプリケーションに関するカスタマイズされたガイダンスについては、当社の Web サイトにアクセスするか、お問い合わせください。
よくある質問
グラファイトシートを剥がした後、再利用できますか?
はい、 グラファイトシートは 損傷していなければ再利用できます。角からゆっくり剥がしてください。シートを平らに保ち、曲げないでください。元に戻す前に、破れや折り目がないか確認してください。傷んだシートは熱が伝わりにくくなりますので、捨てて新しいシートをご使用ください。
グラファイトシートを切断するにはどのような工具を使用すればよいですか?
薄いシートの場合は、鋭利なナイフまたはハサミを使用してください。厚い材料の場合は、ダイカットマシンまたはダイヤモンドワイヤーソーを使用します。手で破らないでください。鈍い刃は層を押しつぶし、端の脱落を引き起こします。きれいなカットにより、シートの熱移動能力が維持されます。
どちらの面が熱源に面しているのかを知るにはどうすればよいですか?
グラファイト シートは、厚さを通してではなく、主に表面に沿って熱を移動させます。薄いシートの場合、選択する側は思っているほど重要ではありません。熱伝達に関しては、どちらの面もほぼ同じように機能します。代わりに、取り付けるときは、領域全体をカバーし、均等に押すことに重点を置いてください。
インストール後もデバイスが熱くなるのはなぜですか?
まずは3つのことを確認してください。両面をイソプロピルアルコールで拭きましたか?均等に押して閉じ込められた空気を押し出しましたか?シートが熱源全体を覆っていますか?よくある間違いは、端に隙間が残ることです。この隙間によって空気が閉じ込められ、熱の移動が妨げられます。
グラファイトシートは電気部品に直接触れることができますか?
グラファイトは電気を通すため、シートと通電回路の間に絶縁が必要です。絶縁層を使用するか、代わりに シリコンサーマルパッドを選択してください 。 DASEN は、最大の熱拡散よりも非導電特性が重要な作業向けにシリコン パッドを提供しています。
未使用のグラファイトシートはどのように保管すればよいですか?
シートは元の梱包のまま平らに保管してください。直射日光を避け、涼しく乾燥した場所に保管してください。重いものを上に積み重ねないでください。湿気は時間の経過とともに接着剤の裏地に悪影響を与える可能性があります。優れた貯蔵性により、素材の柔軟性が保たれ、熱をうまく移動させることができます。
用途に応じてどのくらいの厚さを選択すればよいですか?
平坦な表面間の狭い隙間には、25 ~ 40 マイクロメートル程度の薄いシートが適しています。厚いシートは大きな隙間を埋めますが、熱抵抗が増加します。まず、コンポーネントとヒートシンクの間の隙間を測定します。組み立て中に潰れずに隙間を埋める最も薄いシートを選択してください。