電子機器冷却用合成グラファイト シート購入ガイド
数ブラウズ:0 著者:サイトエディタ 公開された: 2026-09-24 起源:パワード


コンパクトな電子機器は大量の熱を発生します。この熱を制御しないと、デバイスは正常に動作しません。合成グラファイト シートは現在、最新の機器を冷却するための重要な素材です。それらは表面全体に熱を素早く移動させます。これにより、危険なホットスポットの形成が阻止されます。
適切な合成グラファイト シートを選択するには、慎重に検討する必要があります。いくつかのことを確認する必要があります。熱伝導率が最も重要です。面内の値と面内の値の違いを理解しておく必要があります。厚さによって、シートの柔軟性と熱の伝わり方が変わります。裏面に粘着剤が付いているので、取り付けが簡単です。選択には常にコストが関係します。
適切な熱管理にはバランスの取れた計画が必要です。装置をかさばらずに、しっかりと熱を取り除きたい。このガイドは、特定の用途に合わせて各要素を確認するのに役立ちます。正確なニーズに合った賢い購入ができます。
重要なポイント
合成グラファイト シートは、 表面全体にコンパクトな電子機器のホットスポットを防ぎます。 熱を素早く拡散します。
面内および面内の熱伝導率の両方を確認します。面内では熱が横に広がります。スループレーンは熱をシートを通して移動させます。
薄いシートは簡単に曲がり、狭いスペースにもフィットします。厚いシートはより多くの熱を移動しますが、より硬くなります。
コーティングされたシートは電気的短絡を防ぎますが、熱伝達を減少させます。裸のシーツは最も涼しいですが、慎重に配置する必要があります。
シートのグレードを熱負荷に合わせてください。標準グレードは電話に使用できます。 EVや5Gギアに適した高性能グレード。
素早く組み立てるために、あらかじめ塗布された接着剤を使用してください。熱流を最大化するには、別の TIM を選択してください。
購入する前にデバイスでサンプルをテストしてください。データシートには数値が記載されています。実際のテストでは真のパフォーマンスが示されます。
強力なを備えたサプライヤーを選択してください 品質管理。 ISO9001 と実証済みの生産能力を探してください。
人造黒鉛シートを理解する
人造黒鉛シートとは何ですか?
製造工程と構造
人造グラファイトシートは、 材料を非常に高温で加熱し、プレスすることによってこのプロセスにより、炭素原子がきちんと整ったパターンで整列します。その結果、熱がその表面全体に非常に速く拡散する材料が得られます。 作成されます。
出発原料は重要です。メーカーは非常に純粋な石油コークスとコールタールピッチを使用します。これらの炭素が豊富な材料は電気アーク炉で加熱されます。このステップにより、品質が制御されたグラファイトに変わります。地面から掘るのではなく、人の手で作るため、安定した製品が得られます。
合成グラファイトと天然グラファイト
天然黒鉛は地球から生まれます。バッチごとに異なる不純物が含まれています。合成グラファイト シートは、より優れたもの、つまり一貫性を提供します。製造プロセスが結果を制御するため、入手したすべてのロールは同じように機能します。
この一貫性により、人造グラファイト シートは過酷な作業に最適です。携帯電話、電源モジュール、その他の高熱電子機器には、予測可能な熱性能が必要です。ホットスポットがデバイスの寿命を脅かす場合、予期せぬ危険を冒すことはできません。合成素材がその信頼性をもたらします。
冷却に合成グラファイトを使用する理由
高い面内熱伝導率
人造黒鉛シートの最大の特徴はその 面内熱伝導率です。熱は、他のほとんどの素材を通過するよりも速くシートの表面に沿って移動します。この品質により、このシートは小さな高温領域から熱を拡散させるのに最適です。
この材料は異方性であることを知っておく必要があります。熱の移動は方向によって異なります。以下の表に違いを示します。
財産 | 価値 |
|---|---|
面内熱伝導率 | 600~1900W/m・K |
面内熱伝導率 | 3~20W/m・K |
結果として得られる異方性比 (面内:面内) | ~500:1 |
この比率は、シートが驚くべき効率で熱を横に拡散することを示しています。しかし、その厚さを通して熱をあまり移動させません。この動作を中心に設計します。熱がヒートシンクやシャーシに到達する前に広範囲に広がるようにシートを配置します。
軽量かつ超薄型のフォームファクター
現代の電子機器では重量が重要です。合成グラファイト シートにより、デバイスに重量がほとんど追加されません。材質は銅やアルミニウムよりも軽いです。重金属のヒートスプレッダーを人間の髪の毛よりも薄いフィルムに置き換えます。
超薄型の形状により、実際の設計上の問題が解決されます。通常のヒートシンクが入らないスペースにこのシートを取り付けることができます。スマートフォン、タブレット、ラップトップには大きなメリットがあります。熱を適切に処理しながら、スリムな製品デザインを維持できます。
このような特性の組み合わせにより、熱管理における人造グラファイト シートのニーズが高まっています。スペースを失ったり重量を増加させたりすることなく、高いパフォーマンスを実現します。この素材は、ミリ単位が重要なコンパクトで高性能なデザインに自然に適合します。
これらのシートの放熱能力により、冷却の問題への対処方法が変わります。大きな金属部品はもう必要ありません。デバイスの形状にフィットする、薄くて柔軟なフィルムを使用しています。この柔軟性により、創造的な熱設計のための新しいオプションが開かれます。
良好な放熱には、適切な場所に適切な材料が必要です。合成グラファイト シートは、重要な部品から熱を逃がすのに優れています。熱負荷をより広い範囲に分散します。これにより、発生源の温度が下がり、敏感な電子機器が保護されます。
消散プロセスは常に発生します。デバイスが動作すると、シートは熱をホットスポットから低温領域に移動させます。積極的な冷却を行わずに、安全な動作温度を維持します。このパッシブ方式により電力を節約し、ノイズをカットします。
効率的な熱放散を求めるエンジニアにとって、人造グラファイト シートはクリーンなソリューションを提供します。高い熱伝導率と軽量性を兼ね備えています。その結果、現代のエレクトロニクスのニーズに対応した熱管理計画が生まれました。
人造黒鉛シートの主要な性能指標
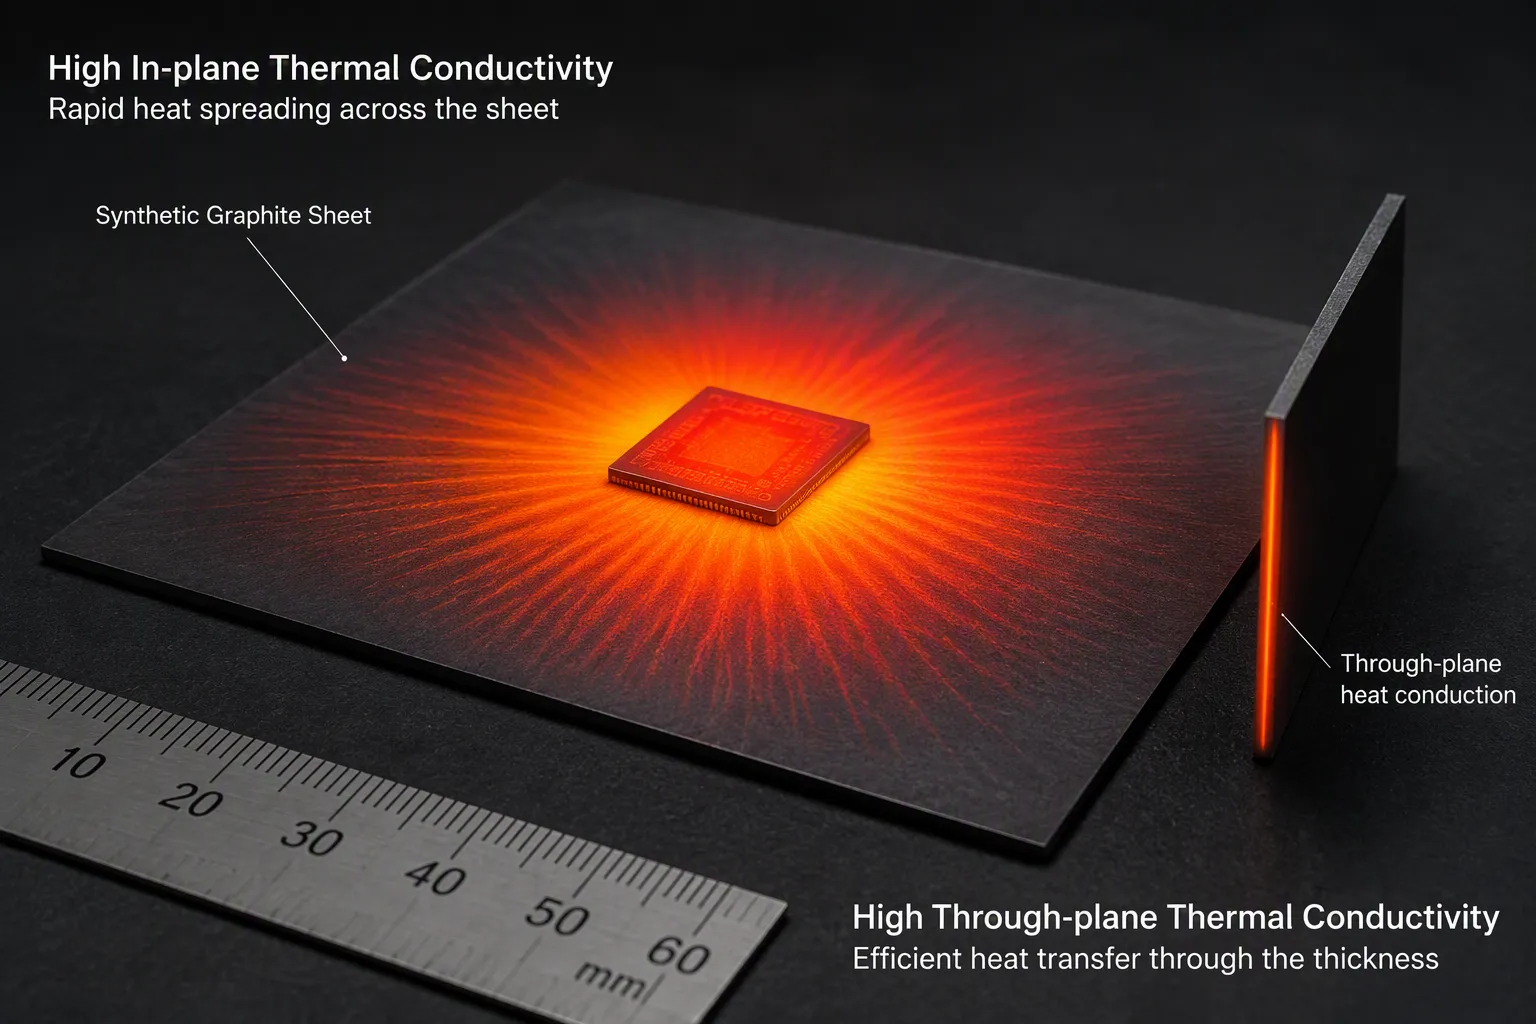
熱伝導率: 面内と面貫通
データシートの値を正しく読み取る
すべてのデータシートには 2 つの熱伝導率の数値が表示されます。 1 つの数字により、熱がシート内を移動する速度がわかります。もう 1 つの数値は、熱がシートの厚さを通過する速度を示します。これらの数値は、2 つの異なる方向の熱流を測定します。最適な資料を選択するには、それらを正しく読む必要があります。
面内熱伝導率は、熱がシートの表面全体にどれだけ速く広がるかを示します。優れた人造グラファイト シートは、この方向で 600 ~ 1900 W/m·K に達します。平面熱伝導率は、シートの厚さを通って移動する熱を測定します。この値は通常 3 ~ 20 W/m・K です。これらの数値の差は非常に大きいです。シートによっては、比率が 500 対 1 に近いものもあります。
購入する前に両方の番号を確認する必要があります。サプライヤーは大きな面内の数値のみを表示する場合があります。スループレーン番号も必要です。この 2 番目の数値は、部品から熱がどの程度シートに侵入するかを示します。良好な透過面性能がなければ、熱は拡散層に十分に到達できません。
熱拡散性能への影響
面内の値によって熱放散計画が決まります。小さなチップが大量の熱を発生する場合、そのエネルギーが横に早く広がることが必要です。面内の熱伝導率が高いシートにより熱が広範囲に広がります。この作用により、ホットスポットの温度が下がります。
面貫通導電率が重要になるのには別の理由があります。熱が広がる前に、まずシートの厚さを通過する必要があります。この値が低すぎると、ボトルネックが発生します。熱は拡散面に移動するのではなく、入口点で蓄積します。
シートの特性を熱流経路に一致させる必要があります。シートにぴったり収まる CPU には、バランスの取れたパフォーマンスが必要です。熱は垂直に入り、水平に広がります。デザインは、両方の方向がうまく連携する場合にのみ機能します。このバランスによって、熱ソリューションの全体的な冷却効率が決まります。
厚さと密度
一般的な厚さ範囲 (0.07mm ~ 0.3mm)
人造グラファイトシートにはさまざまな厚さがあります。 0.07ミリの薄さの製品もございます。他のオプションでは最大 0.3 ミリメートル以上になります。それぞれの厚さは、熱管理において異なる目的を果たします。
0.07mm程度の薄いシートなので狭い場所でも活躍します。スマートフォンのディスプレイとバッテリーの間に取り付けることができます。曲面の周りで簡単に曲がります。ただし、薄い材料では熱容量が制限されます。十分な熱拡散を得るには複数の層が必要な場合があります。
0.3mm付近の厚いシートは熱抵抗が低くなります。熱はより容易にそれらを通過します。これらのシートは、熱負荷が高い用途に適しています。厚い製品を選択すると、ある程度の柔軟性が失われます。材料はより硬くなり、角の部分で曲がりにくくなります。
熱抵抗とギャップ充填への影響
厚さは熱抵抗に直接影響します。シートが厚いほど、熱流の断面積が大きくなります。これにより抵抗が低下し、放熱性能が向上します。材料全体の温度低下が少なくなり、熱伝達が向上します。
厚いシートは部品間の隙間も埋めます。これらを使用して、PCB と金属シャーシの間のスペースを埋めることができます。圧力がかかると材料はわずかに圧縮されます。この圧縮により、両方の表面との良好な接触が保証されます。より良い接触はより効率的な熱伝達を意味します。
これらの利点とデバイスの物理的な制限とのバランスを取る必要があります。シートが厚いと、より多くのスペースが必要になります。また、薄い代替品よりも重くなります。どちらを選択するかは、埋める必要があるギャップと移動する必要がある熱によって決まります。厚さを選択する前に、利用可能なスペースを慎重に測定してください。
柔軟性と曲げ半径
静的曲げアプリケーションと動的曲げアプリケーション
合成グラファイトシートをどこで使用できるかは柔軟性によって決まります。一部のアプリケーションでは静的曲げのみが必要です。シートは組み立て中に一度曲がりますが、その位置に留まります。他の用途には動的曲げが含まれます。デバイスが開いたり、閉じたり、動いたりすると、シートは何度も曲がります。
静的用途の場合は、少し硬いシートを選択できます。材料は取り付け後もその形状を維持する必要があります。動的なアプリケーションには、より柔軟な製品が必要です。何千回の曲げサイクルにも壊れずに耐えられるシートが必要です。
ラップトップのヒンジ部分を考えてみましょう。グラファイトシートは、誰かが画面を開けるたびに曲がる必要があります。この繰り返しの動作により材料に応力がかかります。この動的な環境向けに作られた製品が必要です。静的使用のみを目的としたシートは、繰り返し曲げると亀裂が生じる可能性があります。
ひび割れや層間剥離の危険性
曲げると、内部に機械的応力が生じます グラファイト構造の。シートを急激に曲げすぎると、ひび割れの恐れがあります。結晶構造は層に沿って分離する可能性があります。この損傷により熱経路が破壊され、熱放散が損なわれます。
層間剥離も危険です。シートの層は互いに分離する可能性があります。この分離によって空隙が生じ、熱の流れが遮断されます。最も必要な部分で熱性能が失われます。
メーカーの最小曲げ半径仕様に従う必要があります。この値は、シートが安全に処理できる最もきついカーブを示します。インストール中にこの制限を超えないでください。動的アプリケーションの場合は、曲げ半径に余裕を追加してください。この予防策により、サーマルソリューションの寿命が延びます。
また、組み立て中にシートを慎重に扱う必要があります。鋭利な工具や粗いエッジは素材を損傷する可能性があります。シートを貼り付けるときは、滑らかなローラーを使用するか、手で軽く圧力をかけてください。適切に取り扱うことで、時間の経過とともに拡大する微小亀裂を防ぐことができます。これらの細部に注意を払うことで、人造グラファイト シートの信頼できる長期的なパフォーマンスが保証されます。
人造黒鉛シートの種類とグレード
すべての人造黒鉛シートが同じように機能するわけではありません。デバイスの熱ニーズに合ったグレードを選択する必要があります。間違った選択をすると、冷却が不十分になったり、お金が無駄になったりする可能性があります。この部分は、選択肢を分類するのに役立ちます。
標準グレードと高性能グレード
2 つの主要なタイプから選択する必要があります。標準グレードは、低価格で適切な熱制御を提供します。高性能グレードは、過酷な作業で最も多くの熱を移動させます。
一般的な導電率の範囲とコストの違い
標準グレードは 600~1900W/m・Kで熱を拡散します。これらのシートは、日常の機器からの熱を処理します。携帯電話、タブレット、ラップトップでは、これらのグレードがよく使用されます。作るのが簡単なので価格も安く抑えられています。
高性能グレードも600~1900W/m・Kに達します。これらのシートは、より高温の部品に対応します。それらはEVのバッテリーや5G基地局に使われています。パワーがあればコストも上がります。熱の移動を良くするには追加料金を支払います。
グレードタイプ | 導電率範囲 | 代表的な用途 |
|---|---|---|
標準 | 600~1900W/m・K | スマートフォン、タブレット、ノートパソコン |
高性能 | 600~1900W/m・K | EV用バッテリー、5G基地局、パワーモジュール |
これらのグレード間の価格差は大きくなる場合があります。高性能シートには、より細かいステップとより高温のオーブンが必要です。本当に必要な電力だけを購入してください。選びすぎると予算が無駄になってしまいます。
データシートからのグレードの特定
どこを見ればよいかわかっている場合は、データシートにグレードが表示されます。まず面内熱数を見つけます。この値により、標準か高性能かがわかります。一番上の番号だけでなく、一番下の番号も確認してください。一部の販売者は、シートがめったに到達しないピークをリストします。
密度にも注目してください。通常、密度が高いほど熱の流れが良くなります。標準グレードは密度が低い傾向があります。高性能グレードには、同じ空間により多くの炭素原子が詰め込まれています。この設定により、熱がより速く移動します。
コーティングされたシートとコーティングされていないシート
また、コーティングされた合成グラファイト シートとコーティングされていない合成グラファイト シートを選択することもできます。各タイプは冷却計画の異なるニーズに適合します。
絶縁フィルム (PET) とその熱影響
コーティングされたシートには、片面または両面に薄い PET 層があります。この層は電気の流れを止めます。ショートパンツなしで充電部に直接シートを貼ることができます。コートによりシートの取り扱いも容易になります。
しかし、この余分な層は熱を遅らせます。 PETは熱をうまく伝えません。熱がグラファイトコアに到達するのを防ぎます。熱伝達力の一部が失われます。また、コートによりシートが厚くなり、曲がりにくくなります。
電気的な安全性が必要な場合は、コーティングされたシートを使用してください。多くの設計では、保護機能が熱損失を防ぎます。追加の断熱パーツを必要とせずに構築が簡単になります。
最大限の熱性能を実現するベアシート
裸のシーツにはコートがまったくありません。熱はブロックされることなく材料に直接伝わります。シートが与える熱の動きを最大限に引き出します。この選択は、電気領域を制御する場合に最も効果的です。
シートが充電部に触れないように注意してください。ショートするとデバイスが破損する可能性があります。シートの取り扱いにも注意が必要です。裸のシートを切断したり曲げたりすると、小さな破片が落ちる可能性があります。
安全なセットアップで最適な熱の流れを実現するには、裸のシートが常に最適です。選択は安全性のニーズによって異なります。コーティングタイプを選ぶ前にリスクを確認してください。
シートとアプリケーションのマッチング
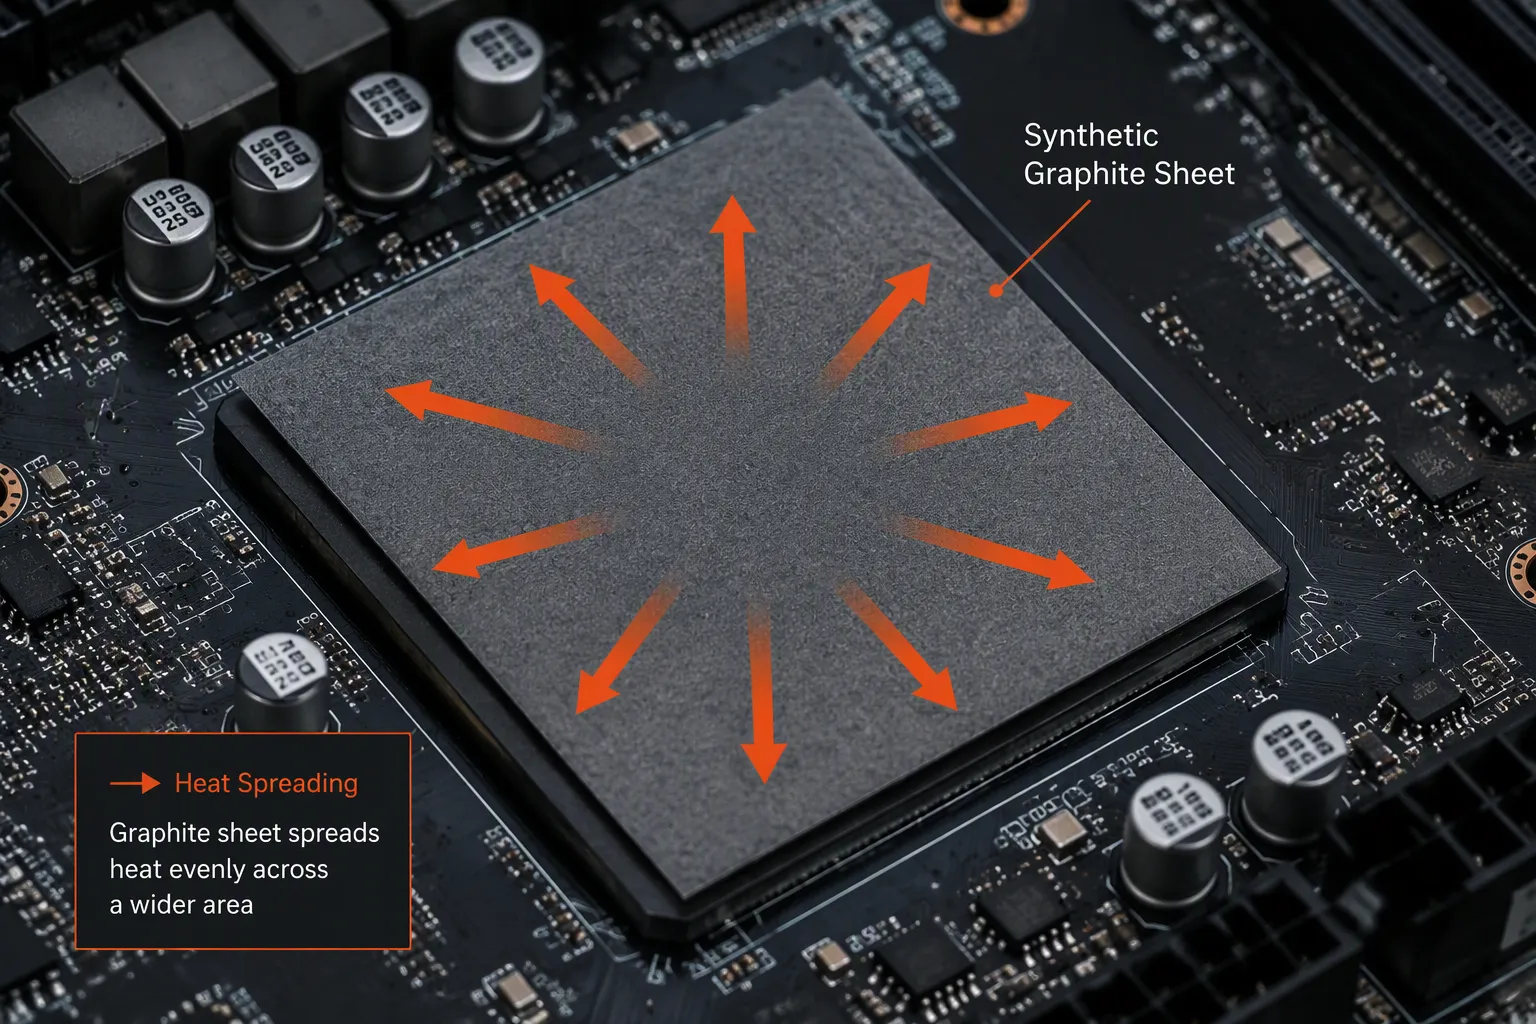
これで、キーの番号と種類がわかりました。次のステップは、 熱の問題にすべてのデバイスは独自の方法で熱を移動させます。あなたの仕事は、適切なシートを適切な場所に配置することです。このセクションは、自信を持ってその選択を行うのに役立ちます。 適した素材を選択することです。
熱拡散とギャップ充填
合成グラファイト シートは 2 つの主な役割を果たします。 1 つのジョブにより、小さな熱源から熱が拡散します。もう 1 つの作業は、パーツ間のスペースを埋める作業です。これらのジョブにはさまざまな材料特性が必要です。購入する前に、自分がどのような仕事に就いているのかを知る必要があります。
小さなホットスポットからの熱の拡散
プロセッサ チップは、小さな領域で大量の熱を発生します。その熱を素早く外側に押し出す必要があります。この作業には高い面内熱伝導率が必要です。シートはチップから熱を奪い、広い面に熱を広げます。この作用により、熱源の温度が下がります。
熱をよく拡散する最も薄いシートが必要です。薄いシートでは最良の面内値が得られます。 0.07 mm のシートは、厚いシートよりも表面に沿って熱をより速く移動させます。狭いスペースでも柔軟性が高まります。
ホットスポットの真上にシートを置きます。熱い部分全体が素材に触れていることを確認してください。チップとシートの間に隙間があると熱の流れが遮断されます。薄い 小さなエアポケットを埋めるために、この設定により、拡散層に最大限の熱が確実に入ります。 サーマルインターフェイス素材が必要になる場合があります。
目標はシンプルです。小さくて危険なホットスポットを、広くて安全な温度ゾーンに変えます。その後、ヒートシンクまたはシャーシが広い領域から熱を除去します。この 2 段階のプロセスにより、チップが安全に保たれます。
PCB とシャーシ間のギャップを埋める
問題がホットスポットではない場合もあります。熱接触が必要な 2 つの部品の間にスペースがあります。プリント基板は金属シャーシの上にあります。空気がそれらの間の空間を満たします。空気は熱の流れを遮断します。そのギャップを埋めるための材料が必要です。
この仕事には別のアプローチが必要です。生の拡散力よりも厚さと圧縮性に重点を置きます。厚みのあるシートが縦のスペースを埋めます。圧縮性により、材料が両面にしっかりと押し付けられます。良好な接触は効率的な熱伝達を意味します。
合成グラファイト シートは、まさにこの目的のためによく圧縮されます。材料は圧力がかかるとわずかに潰れます。この圧縮により、接触領域全体の熱被覆率が向上します。部品が凹凸を形成する密集した電子基板上でも確実に隙間を埋めることができます。
ギャップを注意深く測定する必要があります。シートは両面に接触するのに十分な厚さが必要です。薄すぎると接触しないことになります。厚すぎるとデバイスを閉じることができなくなります。取り付ける力で 7 ~ 30% 圧縮されるシートを選択してください。この範囲であれば、ストレスをあまり感じることなく、しっかりとしたフィット感が得られます。
方向とアセンブリの制約
デバイスの設計によって、熱がどのように流れる必要があるかが決まります。また、シートを設置できる場所には物理的な制限もあります。これらの制限を知ることは、適切な製品を選択するのに役立ちます。
水平熱伝達と垂直熱伝達のニーズ
人造グラファイトシート中を通る熱の伝わり方は方向によって異なります。使用する上でどの方向が重要かを知っておく必要があります。この知識が材料の選択を決定します。
水平方向の熱伝達はシートの表面に沿って起こります。この方向を XY 軸と呼びます。ここでは合成グラファイトシートが最適です。 1200 ~ 1900 W/m·K の水平熱伝導率が得られます。薄いシートはこの範囲の上限に達します。このパフォーマンスにより、ボード全体に熱を分散させるのに最適です。
垂直方向の熱伝達はシートの厚さを通って移動します。この方向を Z 軸と呼びます。ここでの材料の性能ははるかに弱いです。 10 ~ 20 W/m·K の垂直熱伝導率が得られます。厚いシートはより高いレベルに達します。この値は、熱がシートを通過して下のヒートシンクに到達する必要がある場合に重要です。
ほとんどのデザインは両方向で機能する必要があります。熱はチップから垂直に侵入します。次にシート全体に水平に広げます。優先順位のバランスを取る必要があります。薄いシートは熱をより速く横に広げます。シートが厚いと、その厚みを通して熱がより容易に移動します。特定の熱経路によって正しい選択が決まります。
曲面や凹凸面への追従性
現代の電子機器には、平らで単純な表面があることはほとんどありません。多くの場合、バッテリーセルの周りにシートを巻き付ける必要があります。湾曲したシャーシの壁に従う必要がある場合があります。シートは破損することなく曲がる必要があります。
このような場合、柔軟性が重要なニーズとなります。施工中にひび割れたシートは完全に失敗となります。熱経路が壊れます。放熱ソリューションが機能しなくなります。
0.07mmの人造グラファイトシートを考えてみましょう。この材料は厳しい曲げ条件にも対応します。半径 5 mm で 180 度曲げを 10,000 回繰り返しても破損することなく耐えられます。この耐久性により、コンパクトな移動環境での使用をサポートします。きついカーブでも安心して巻き付けることができます。
0.07 mm のシートは、半径 5 mm で 180° 曲げを 10,000 サイクル繰り返しても失敗することはありません。この柔軟性により、曲面や可動部品に適しています。
設計に着手する前に、特定の曲げ半径をテストする必要があります。紙に曲線を描きます。半径を測定します。シートの定格能力と比較してください。繰り返し動作する場合は安全マージンを追加してください。このステップにより、現場での失敗を防ぐことができます。
組み立てプロセスも重要です。シートを貼り付けるときは、滑らかなツールを使用してください。素材を切断する可能性がある鋭利なエッジは避けてください。表面全体に均一な圧力を加えます。これらの手順により、時間の経過とともに拡大する微小な損傷が阻止されます。
適切な合成グラファイト シートは、第 2 の皮膚のようにデバイスにフィットします。あらゆる曲線に沿って進みます。あらゆる隙間を埋めてくれます。必要な場所に正確に熱を広げます。このレベルの統合により、人造グラファイト シートは現代の熱管理の課題に対して最優先の選択肢となります。
冷却戦略は、材料の特徴を物理的現実に一致させるかどうかに依存します。時間をかけて熱経路をマッピングしてください。利用可能なスペースを測定します。曲げのニーズを理解してください。この分析により、適切な製品が導き出されます。コストのかかるミスを回避し、信頼性の高いパフォーマンスを実現します。
接着剤オプションとサーマルインターフェースマテリアル
人造グラファイトシートの取り付け方法を選択する必要があります。選択した接着剤は、耐熱性能、部品を組み立てる速度、セットアップの持続時間に影響します。主な選択肢は 2 つあります。1 つは接着剤がすでに塗布されているシート、もう 1 つは別のサーマル インターフェイス マテリアル (TIM) とともに使用されるドライ シートです。それぞれの選択には長所と短所があり、考慮する必要があります。
事前に塗布された接着剤と乾燥したシートの比較
ほとんどのサプライヤーは、感圧接着剤 (PSA) がすでに塗布された合成グラファイト シートを販売しています。この設定により、組み立てが簡単になります。ライナーを剥がして、パーツにシートを貼り付けます。接着剤を塗布したり、硬化するのを待ったりするための追加の手順は必要ありません。
組み立てを容易にする感圧接着剤 (PSA)
PSA を裏打ちしたシートにより、生産時間を短縮できます。別の接着層を追加するステップをスキップします。このオプションは、高速な組み立てラインに適しています。粘着剤により、シートが熱源にしっかりと押し付けられます。
この簡単さのために、熱性能が少し失われます。接着層により、シートと部品の間に抵抗が加わります。熱はグラファイトコアに到達する前に、この追加の層を通過する必要があります。一般的な PSA 層は、総熱伝達をある程度低下させます。組み立てを簡単にするために、冷却力をある程度放棄します。
最後の冷却よりも生産速度が重要な場合は、PSA を選択してください。家電製品や日用品は、多くの場合、このトレードオフでうまく機能します。
別個の TIM を使用する場合
可能な限り最高の熱移動が必要な場合があります。このような場合は、別個の TIM を備えたドライ シートの方が効果的です。パーツと裸のグラファイト シートの間に薄いシリコン サーマル パッドまたはグリースを置きます。この TIM は、厚い接着剤層による余分な抵抗を必要とせずに、小さな空隙を埋めます。
耐熱性をより細かく制御できます。熱インピーダンスが非常に低い高品質の TIM を選択できます。その結果、熱がチップからグラファイトスプレッダーに伝わる経路がよりきれいになります。
この方法では、組み立て手順が追加されます。 TIM を単独で適用する必要があります。乾いたシートを慎重に並べる必要があります。しかし、EV バッテリー パックやサーバー電源モジュールなどの高電力用途の場合、追加の作業は冷却の向上によって報われます。
適切な粘着力の選択
あらかじめ塗布された接着剤を使用する場合は、適切な粘着レベルを選択する必要があります。粘着力は低タックから高タックまで対応します。選択は、後でシートを剥がす必要があるかどうかによって決まります。
永久接着と再加工性
高粘着性の接着剤により、強力で持続的な接着が形成されます。シートは揺れや温度変化、通常の使用でもずれません。シートや部品を傷つけずに取り外すことはできません。このオプションは、サービスまたは修理のために開封されないデバイスに適合します。
粘着力の低い粘着剤を使用しているため、後でシートをきれいに剥がすことができます。テスト中または現場での修理中にサーマルソリューションを交換できます。設計が変更される可能性がある場合、またはデバイスがサービス アクセスを必要とする場合は、このオプションを使用します。
中程度の粘着力の接着剤は中間点になります。通常の使用でも十分な保持力が得られますが、少し力を入れればシートを剥がすこともできます。この選択は、変更が必要な可能性のあるプロトタイプや少量生産の製品に適しています。
ガス放出と汚染の懸念
すべての接着剤は時間の経過とともに少量のガスを放出します。この放出はガス放出と呼ばれます。ガスは近くのレンズ、センサー、または電気接点に付着する可能性があります。このような蓄積により、敏感なデバイスに障害が発生する可能性があります。
接着剤のガス放出仕様を確認する必要があります。総質量損失 (TML) が低く、揮発性凝縮性物質 (CVCM) の収集量が少ないものを探してください。これらの数値は ASTM E595 テスト規格に従っています。デバイスの感度に一致する値の接着剤を選択してください。
密閉ケースのないオープンフレーム設計の場合、ガスの放出はそれほど重要ではありません。敏感な部品を備えた密閉型デバイスの場合は、ガス放出が最も少ない接着剤が必要です。用途によっては、接着剤の代わりに非シリコーン TIM を使用したドライシートが必要な場合があります。
最終的な選択は、熱性能、組み立ての容易さ、信頼性のニーズのバランスをとったものになります。適切なオプションを選択すると、デバイスを低温に保ちながら、長期間にわたって信頼性を維持できます。
コストとパフォーマンスのトレードオフ
高性能 人造黒鉛シート は価格が高いプレミアム商品です。追加コストがデバイスに真の価値をもたらすかどうかを判断する必要があります。コストとパフォーマンスの適切なバランスが最終的な選択を決定します。
熱ソリューションの予算編成
熱ソリューションには明確な予算が必要です。最も安いシートが常に最良の価値があるとは限りません。適切に選択されたシートは、重い銅製ヒートシンクを置き換えることができます。この置き換えにより、システムの重量と総組み立てコストが削減されます。
コスト要因: 厚さ、導電性、コーティング
人造グラファイトシートの価格を左右するのは 3 つです。
厚さ: シートが厚いほど、より多くの材料が使用されます。コストは高くなりますが、熱抵抗は低くなります。
導電率: 導電率が高いほど、より正確なプロセスが必要になります。性能グレードが上がると価格も上がります。
コーティング: 裸のシートはコーティングされたシートよりも安価です。 PET 層を追加すると、プロセスにステップと材料が追加されます。
これらの要素とニーズを比較検討する必要があります。厚くて高性能のコーティングされたシートは最もコストが高くなります。薄い標準のベアシートは、エントリー価格が低めです。
熱放散のワットあたりのコストの評価
賢い購入者は単価以外にも目を向けます。熱放散のワットあたりのコストを評価します。コストが 2 倍でも、熱の移動量が 3 倍のシートの方が価値があります。システムの重量を軽減し、かさばるフィン付きヒートシンクを置き換えるシートにより、システムの総コストを削減できます。システムの総コストを計算する必要があります。シート、組み立て時間、必要な追加部品を含めてください。この計算により、値の正確な全体像が得られます。
低コストの代替手段を選択する場合
すべてのデバイスが最高グレードを必要とするわけではありません。熱負荷に合わせてシートを調整できます。過剰なエンジニアリングはお金を無駄にします。
熱流束が低い用途
熱流束が低いデバイスには、最も高価な材料は必要ありません。 天然グラファイト シートは、 よく知られた低コストのオプションを提供します。以下の表に一般的な値を示します。
材料 | 熱伝導率 (W/mK) |
|---|---|
人造黒鉛シート | 900年~1950年 |
天然黒鉛シート | 300~700 |
単純な冷却ニーズの場合は、天然シートまたは標準的な合成グレードが適しています。支払額は少なくても、高いパフォーマンスが得られます。重要なのは、仕様を熱バジェットに適合させることです。パフォーマンスを過剰に指定すると、実質的な利益が得られずにコストが増加します。
銅またはアルミニウムが十分な場合
場合によっては、金属プレートが最もシンプルで安価な解決策となる場合があります。銅とアルミニウムが標準的な選択肢です。人造黒鉛よりもグラムあたりのコストが低くなります。簡単な工具を使ってカットしたり形を整えたりできます。しかし、金属は重いです。より多くのスペースを占有します。急なカーブで曲げることはできません。人造グラファイトシートは、重量、スペース、柔軟性が重要な場合に優れています。設計に平らな金属シートを使用する余地がある場合は、銅またはアルミニウムがコスト効率の高い選択肢となります。
あらゆる熱管理計画の目標は、最小限の総コストでお客様の特定のニーズを満たすことです。まずは熱負荷から始めます。スペースの制約を確認します。次に、その作業に最適な材料を選択します。最も高価なシートが常に最適なソリューションであるとは限りません。適切なものを選択すれば、予算を超えずに必要な放熱を実現できます。
調達とサプライヤーの選択
サプライヤーを探すときは、まずその業者がどれくらいの量を生産できるのか、どのように品質を管理しているのかを確認してください。大きな生産能力を持つメーカーは、時間通りに注文に応えることができます。 のように、毎年数百万平方メートルを製造するサプライヤーは、 DASEN合成グラファイト シートの大量注文に対応できることを実証しています。毎回同じ良い素材を提供してくれるパートナーが必要です。
メーカーの能力の評価
生産能力と品質管理(ISO9001)
生産能力は、サプライヤーがどれだけ生産できるかを示します。容量が大きいほど、より多くの経験とより良い制御を意味します。スケジュールに悪影響を与える遅延を回避できます。数百万平方メートルを製造するサプライヤーには、実績のあるシステムがあります。彼らは長年にわたってプロセスを改善してきました。
ISO9001は、常に同じ方法で物を作っていることを示しています。サプライヤーは各タスクについて書面に記載された手順に従います。シートを作る前に原材料をチェックします。彼らは完成品を設定された基準に照らしてテストします。彼らは間違いを追跡し、その原因を修正します。すべてのロールで信頼できる結果が得られます。チェックアウトするときに ISO 証明書を要求してください。この 1 枚の論文から、同社の品質へのこだわりがよくわかります。
特許と研究開発投資
特許はメーカーがその技術についてどれだけ知っているかを示します。各特許は実際の冷却問題を解決します。多くの特許を取得しているサプライヤーは、研究開発に多額の費用を費やしています。彼らは素材を改良し続けています。より多くの熱を処理できるように改良された製品が得られます。
DASEN は複数の発明と承認された特許を持っています。これは彼らが強力な研究開発を行っていることを示しています。彼らは独自のプロセスに対する権利を所有します。高度なメソッドを使用できるようになります。彼らの新しいアイデアへの取り組みは、 最新の冷却ソリューションを実現することを意味します.
サンプルとデータシートのリクエスト
購入する前にデータシートには、比較するための技術の詳細が記載されています。優れたサプライヤーは両方を問題なく共有します。これらのツールを使用して、材料が用途に適しているかどうかを確認してください。 必ずサンプルを請求してください。
精査すべき重要なパラメータ
データシートで次の重要な番号を確認してください。
厚み(0.1mm~0.3mm)
面内熱移動(300~800 W/m・K)
面内熱移動 (5~15 W/m・K)
密度 (1.0 ~ 1.3 g/cm3)
引張強度(≧4.0~6.0MPa)
絞り能力(7~30%)
電気抵抗 (≧1.0×10⁻³ Ω・cm)
絶縁強度 (>5 kV/mm)
使用温度範囲 (-40°C ~ +400°C)
各数値は、実際のシートの動作に影響します。厚さは、シートがどれだけの熱を伝えることができるかを制御します。面内の熱の動きは、熱が表面全体にどのくらいの速さで広がるかを示します。密度は内部構造の品質を示します。引っ張り強度は、シートがどの程度の曲げに耐えられるかを示します。ギャップを埋める必要がある場合は、絞る能力が重要です。決定する前に、各数値をデバイスに必要なものと比較してください。
社内での熱試験の実施
データシートの数値はラボテストから得られます。実際のデバイスは異なります。マテリアルが機能することを確認するには、独自のセットアップでマテリアルをテストする必要があります。
サンプルを熱源とヒートシンクの間に置きます。センサーで重要な箇所の温度を測定します。結果を目標数値と比較します。それらが一致する場合は、適切な製品です。
DASEN は、デザイン内のシートをチェックするためのプロトタイピングを支援します。優れたサプライヤーは、完全なデータシートとテストのサポートを提供します。このチームワークにより、損害の大きいミスを防ぐことができます。紙の上では見栄えの良いシートでも、実際のアセンブリには適合しない可能性があります。隙間を十分に圧迫できない可能性があります。実際のテストだけが真実を示します。サプライヤーを見つける方法としてテストを通常の一部として行います。
熱バジェットと物理的制約を定義することから選択プロセスを開始します。デバイスが発生する熱を測定します。利用可能なスペースを測定します。これらの数字は、あらゆる意思決定の指針となります。
アプリケーションにとって最も重要な主要なメトリクスに優先順位を付けます。熱伝導率、厚さ、柔軟性が中心的な基準を形成します。シートの種類を特定のジョブに合わせてください。ヒートスプレッダには高い面内伝導率が必要です。ギャップフィラーには厚みと圧縮性が必要です。
組み立て要件に基づいて接着剤を選択してください。永久的な接着が必要か再加工性が必要かを検討してください。次に、信頼できるソースからのサンプルを使用して選択を検証します。実際のデバイスでマテリアルをテストします。
最も高価な合成グラファイト シートが最高の価値を提供することはほとんどありません。適切なものは、熱的および機械的要件を最小限のコストで満たします。データシートから始めます。実技試験で終了です。
よくある質問
面内熱伝導率は設計にとって何を意味しますか?
面内伝導率は、熱がシートの表面を横切って移動する速度を示します。 600 ~ 1900 W/m·K の高い数値は、小さなホットスポットから熱を素早く奪います。 CPU または電源チップを冷却する場合は、この数値を高くする必要があります。タスクを分散する場合、スループレーンの数はそれほど重要ではありません。
適切なシートの厚さを選択するにはどうすればよいですか?
まず、設置スペースを測ります。 0.07mm近くの薄いシートは曲がりやすく、狭い箇所にもフィットします。 0.3 mm 程度の厚いシートはより多くの熱を移動しますが、あまり曲がりません。ギャップのサイズと熱負荷に合わせて厚さを調整します。柔軟性が重要な場合は、厚いシートを 1 枚ではなく、薄い層を数枚使用します。
人造グラファイトシートをコーナー部分で曲げることはできますか?
はい、ただし最小曲げ半径に従う必要があります。 0.07 mm のシートは、半径 5 mm での 180 度の曲げを 10,000 サイクル処理できます。それ以上に鋭く曲げると、亀裂や層剥離が発生する可能性があります。可動部品の場合は、曲げ半径を超えて余裕を持たせてください。デザインを完成させる前に、正確な曲線をテストしてください。
コーティングされたシートと裸のシートを選択する必要がありますか?
コーティングされたシートには、電気の流れを止める PET 層が付いています。この層は、コーティングされていないシートと比較して熱伝導を遅くします。裸のシートは熱をよりよく移動させますが、通電中の回路からは離す必要があります。電気安全のためにコーティングされたピック。最高の冷却効果を得るには、裸のものを選択してください。
どの程度の粘着力が必要ですか?
高粘着接着剤により永久的な接着が可能です。シートを破らなければ剥がすことはできません。粘着力の低い粘着剤を使用しているため、修理やテストの際にシートをきれいに剥がすことができます。デバイスに修理が必要かどうかを考えてください。プロトタイプの場合は、ロータックを使用してください。密閉された生産装置の場合、高粘着性が最適です。
標準グレードで十分かどうかはどうすればわかりますか?
標準的な 合成グラファイト シートの 面内熱伝導率は、通常 600 ~ 1900 W/m·K の範囲です。スマートフォン、タブレット、ラップトップでうまく機能します。高性能グレードもこの範囲内に含まれますが、EV バッテリーや 5G 機器などのより要求の厳しいアプリケーション向けに最適化されています。まずは熱負荷を把握しましょう。標準的な素材を使用してデバイスを冷却すれば、パフォーマンスを損なうことなくコストを節約できます。
サプライヤーを評価する際に何を確認すればよいですか?
ISO9001認証 と生産能力特許と研究開発費について質問してください。サンプルと完全なデータシートをリクエストしてください。独自のデバイス設定でマテリアルをテストします。 DASEN のような、高い年間生産能力と実証済みのプロセス制御を備えたサプライヤーは、信頼できる選択肢です。 をご覧ください。
ガスの放出はアプリケーションにどのような影響を与えますか?
接着剤は時間の経過とともに少量のガスを放出します。これらのガスはレンズやセンサーに付着する可能性があります。 ASTM E595 規格を使用して、接着剤のガス放出仕様を確認します。総質量損失値が低いものを探してください。敏感な部品を備えた密閉型デバイスには、ガス放出が最も低いオプションが必要です。